
Предполагаемое время чтения: 8 минут
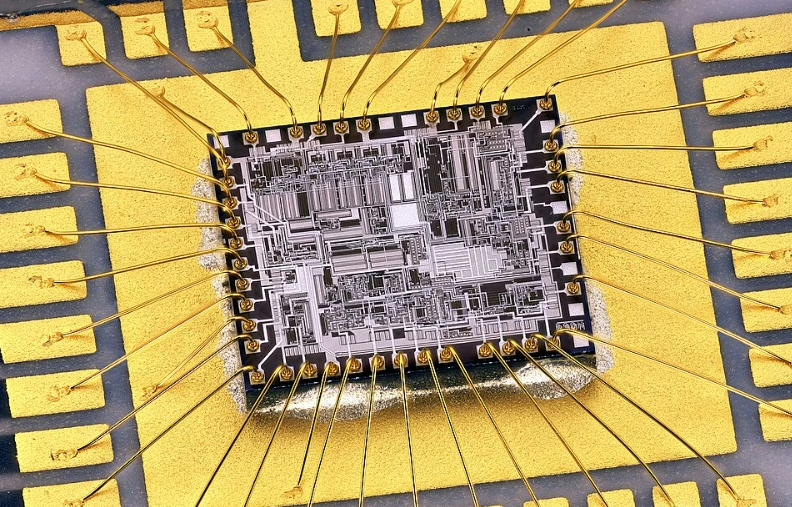
Проволочная сварка является основным способом создания электрического и механического соединения между полупроводниковым кристаллом и его корпусом или для соединения деталей внутри модуля. Этот процесс занимает центральное место в современной микроэлектронике, и выбор способа соединения влияет на производительность, надежность и стоимость. Проще говоря, он соединяет небольшие контактные площадки на чипе с более крупными контактными площадками на носителе, так что чип может подключаться к внешнему миру. Соединение работает как электрический путь и как механический анкер. Чипы продолжают уменьшаться в размерах, а ток в силовых устройствах продолжает расти, поэтому соединение должно быть точным, повторяемым и прочным. В этом руководстве представлены распространенные способы соединения, используемые материалы, принцип работы процесса, причины отказов, способы тестирования соединений, простые правила проектирования и направления развития отрасли.
Сравнение: проволочная сварка и флип-чип
| Особенность | Проволочная сварка | Флип-чип |
|---|---|---|
| Обзор | Зрелый и широко используемый метод соединения. В нем используются тонкие провода из золота, алюминия или меди для соединения контактных площадок микросхем с выводами корпуса или контактные площадки печатной платы. | Новый метод упаковки, при котором чип переворачивается и подключается непосредственно к подложка печатной платы через крошечные паяные выступы, создавая короткие и прямые пути. |
| Стили привязанности | – Связывание шариков: Формирует небольшой шарик на конце проволоки и соединяет его с помощью тепла и силы, а затем соединяет другой конец с выводной рамкой или Контактная точка печатной платы. – Клеящееся соединение: Использует давление и ультразвуковую энергию без образования шарика, часто при комнатной температуре, подходит для алюминиевой проволоки на контактные площадки печатной платы. | – Паяные выступы: Созданы с помощью таких методов, как гальваника, испарение или трафаретная печать. – Выступы соединяют матрицу непосредственно с подложка печатной платы, выполняющие функции как электрических, так и механических соединений. |
| Этапы процесса | 1. Подготовьте субстрат и поверхность печатной платы. 2. Установите и выровняйте матрицу. 3. Сформируйте первую и вторую связь (шарик или клин). 4. Обрежьте проволоку и сформируйте петлю. 5. При необходимости добавьте инкапсуляцию для защиты матрицы и соединения печатных плат. | 1. Сформируйте паяные выступы на контактных площадках чипа. 2. Переверните и выровняйте чип с подложка печатной платы. 3. Нагрейте припой для переплавки и выполните соединения. 4. Нанесите подливку для укрепления соединения между чипом и печатная плата. |
| Преимущества | – Низкая стоимость и проверенный процесс с Упаковка на основе печатных плат. – Работает со многими типами корпусов и размерами микросхем. – Легко изменяемый дизайн, быстрое создание прототипа с помощью печатные платы. – Надежность для массового производства. | – Высокая плотность ввода-вывода с более короткими соединительными кабелями к контактные площадки печатной платы. – Лучшие электрические и тепловые характеристики. – Экономия места в компактном исполнении Схемы печатных плат. – Поддерживает расширенную интеграцию 3D-упаковки. |
| Проблемы | – Меньшее количество входов/выходов на единицу площади по сравнению с флип-чипом на печатная плата. – Более длинные провода могут увеличить сопротивление и емкость, что повлияет на Производительность печатной платы. – Для контактных площадок по краям требуется большая площадь матрицы. – Использование в радиочастотном диапазоне и при очень высоких скоростях ограничено. | – Процесс является более сложным и затратным для Сборка печатных плат. – Согласование с подложка печатной платы должно быть точным. – Термическое напряжение между матрицей и печатной платой может сократить срок службы. – Более сложно ремонтировать или переделывать готовую продукцию печатные платы. |
Что такое проволочная сварка и почему она важна
Проволочная сварка соединяет чип контакты для упаковки выводов или дорожек подложки. Провод обычно представляет собой тонкую металлическую нить, размер которой варьируется от нескольких микрометров до нескольких сотен микрометров, в зависимости от назначения. Он может быть петлеобразным, прямым или ленточным. Соединение должно обеспечивать низкое электрическое сопротивление, хорошую механическую прочность и стабильную работу при циклических нагревах и вибрации. Оно также должно выдерживать последующие этапы, такие как формование, пайка и нагрев во время использования.
Многие инженеры выбирают проволочную сварку, потому что она гибкая и экономичная для многих типов корпусов, от простых DIP до сложных BGA и многочиповых модулей. Она подходит для широкого диапазона шагов, работает с чипами смешанного сигнала и хорошо известна отраслевым специалистам. Флип-чип может обеспечить более короткие соединения и лучшие радиочастотные или тепловые пути, но часто стоит дороже или требует изменений на предыдущих этапах. Для многих продуктов проволочная сварка по-прежнему остается оптимальным соотношением стоимости и производительности.
Этот этап важен, поскольку именно здесь дизайн встречается с реальным процессом. Качественно изготовленная прокладка и стабильный процесс обеспечивают долгий срок службы. Неправильный выбор материала, формы петли или настройки оборудования приводит к преждевременным отказам или скрытым дефектам, которые проявляются позже. В силовых устройствах слабое соединение может вызвать нагрев или даже полный отказ. В потребительских чипах это может привести к случайным ошибкам или преждевременным возвратам. В автомобильной и аэрокосмической промышленности процесс соединения является ключевым для утверждения и безопасного использования.
Методы и материалы для склеивания
Склеивание шариков
Сварка шариком — наиболее распространенный метод для золотых проволок и многих медных корпусов. Процесс начинается с формирования небольшого шарика на конце проволоки, обычно с помощью искры или пламени. Инструмент, называемый капилляром, прижимает шарик к контактной площадке. Ультразвуковая энергия и сила добавляются, пока поверхность соединения нагревается до средней температуры. Сочетание тепла и вибрации создает соединение, похожее на сварное. Затем провод перемещается на контактную площадку подложки или выводную рамку, и второе соединение формируется путем прижимания провода на место и добавления энергии. Шариковое соединение популярно, потому что оно создает прочные первые соединения на мягких контактных площадках и подходит для мелкого шага.
Клеящееся соединение
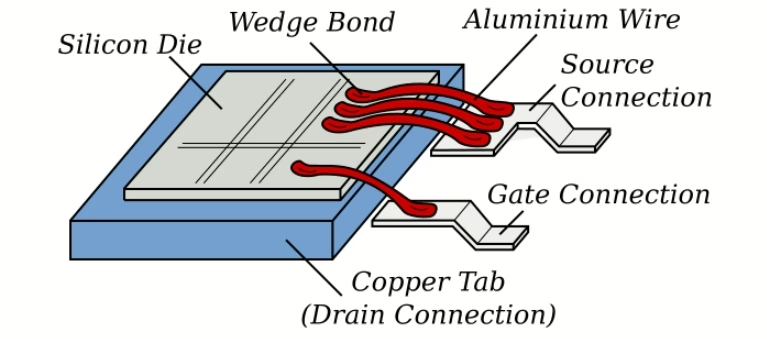
Клечение клином использует клинообразный инструмент и часто применяется с алюминиевой проволокой и некоторыми медными проволоками. Клин скользит и соединяет проволоку с помощью сдвига, а также ультразвуковой энергии и некоторого количества тепла. Клечение клином может создавать обратные и степные соединения. Оно гибко подходит для мелкого шага и полезно в силовых и РЧ-корпусах, где соединительные петли должны быть прочными.
Склеивание ленты
При соединении ленточным проводом используются плоские ленточные провода, которые имеют очень низкую индуктивность и низкое сопротивление. Лента может быть соединена с помощью клиновых инструментов и используется в случаях, когда требуется высокий ток или хороший тепловой путь. Она менее гибкая при небольшом шаге, но широко используется в силовых модулях и соединениях «провод-плата».
Процесс и образование связи
Связь образуется путем смешивания атомов на поверхности. Тонкий оксид или грязь могут препятствовать этому. Ультразвуковая энергия очищает поверхность, а тепло ускоряет смешивание атомов. Сила обеспечивает плотный контакт. Правильный баланс позволяет получить тонкий, ровный слой и прочное соединение. Слишком высокая температура приводит к образованию толстого, хрупкого слоя. Слишком большая сила может повредить площадку. Неправильное управление может привести к образованию соединений, которые выглядят нормально, но впоследствии разрушаются под воздействием циклов или ударов.
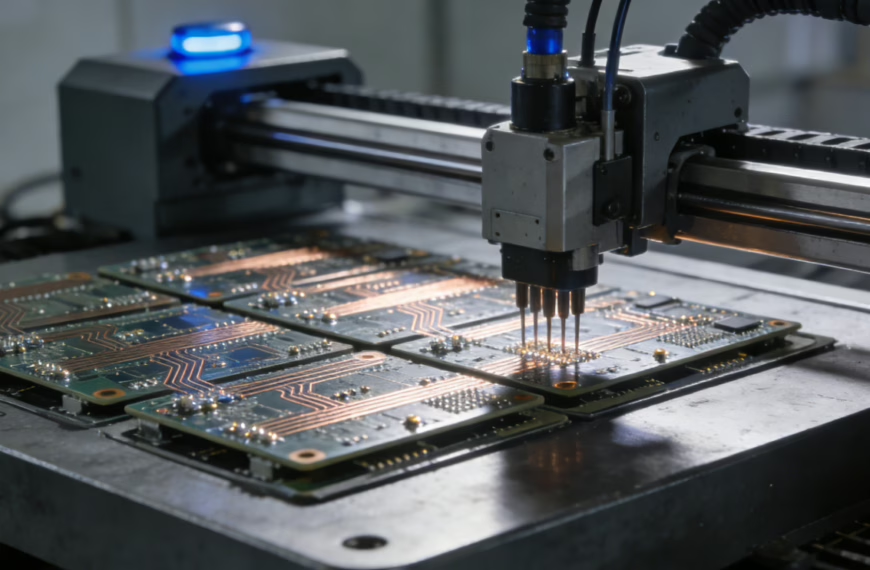
В реальных фабриках большую часть работы выполняют машины. Проволочный бондер перемещает кристалл и инструмент с помощью системы технического зрения. Машина выполняет первое соединение, устанавливает форму петли, затем выполняет второе соединение и обрезает проволоку. Машины регистрируют настройки, чтобы инженеры могли проверить изменения. Рецепты включают тип и размер проволоки, время соединения, мощность, усилие, нагрев и размер соединения. Инженеры часто проводят испытания на растяжение и сдвиг, чтобы проверить стабильность.
Качество, тестирование и надежность
Как проверяется качество
Связь должна быть прочной и долговечной. Качество проверяется с помощью испытаний на растяжение, испытаний на сдвиг, визуальных проверок и испытаний на нагрузку. При испытании на растяжение провод растягивается до разрыва и фиксируется усилие. При испытании на сдвиг склеенный шарик разрезается и фиксируется усилие. Это быстрые проверки прочности связи и отклонений в процессе.
Распространенные виды отказов
Типичные неисправности — это отрыв контактной площадки, когда она отклеивается; трещины в пятке, когда провод ломается вблизи ножки; толстые, хрупкие слои; а также коррозия при интенсивном использовании. Для медных проводов основными рисками являются коррозия и рост слоев, поэтому на заводах могут использоваться средства контроля газа, специальные инструменты или герметики.
Стресс-тесты
Стресс-тесты также играют ключевую роль. Тепловые циклы подвергают чип, провод и корпус нагрузкам. Повторные циклы могут привести к появлению трещин, подъемов или наростов, которые ослабляют соединения. Влага может вызвать коррозию соединений, в основном медных, если герметичность корпуса слабая. Вибрация и удары проверяют конструкцию и крепления. В автомобильной и аэрокосмической промышленности для подтверждения качества требуется проведение ряда стресс-тестов.
Правила проектирования и передовой опыт
Результат зависит от металла, размера и формы контактной площадки. Конструкторы должны выбирать металлы, подходящие для проволоки: алюминиевые контактные площадки для золота или алюминия, или барьерные стопки для меди. Контактные площадки должны быть достаточно большими для соединения. Высота и форма петли являются частью конструкции. Низкая петля может замкнуться, а высокая — треснуть. Проводник должен избегать резких изгибов и не подвергаться давлению формы.
Конструкция также должна соответствовать потребностям в токе и тепле. Если ток высокий, может потребоваться провод большого сечения или много проводов. Для питания используются ленточные или многожильные провода. Для РЧ, Длина и форма петли должны быть установлены в соответствии с требованиями сигнала.
Будущее направление
Будущее проволочной сварки — за металлами, машинами и новыми корпусами. Использование меди будет расти, поскольку она дешевле и выдерживает больший ток, но требует тщательной обработки и контроля воздуха. Улучшенные инструменты снижают износ и окисление. Большее количество датчиков на линиях позволяет фабрикам быстрее обнаруживать отклонения. Для очень мелкого шага проволочная сварка сочетается с флип-чипами, переходными отверстиями и корпусами на уровне пластин. Лазерная и гибридная сварка появляются в нишевых областях.

ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Проволочная сварка — это процесс соединения полупроводникового кристалла с его корпусом или подложкой с помощью тонких металлических проволок, таких как золото, алюминий или медь.
Проволочная сварка является экономически эффективным, гибким и надежным методом. Она подходит для чипов различных размеров и типов корпусов, что делает ее стандартным выбором в производстве электроники.
Основными методами являются шариковое соединение, клиновое соединение и ленточное соединение. Каждый метод подходит для разных материалов и применений.